


BOSM -4Z2000 Héichgeschwindegkeet CNC-Buer- a Fräsmaschinn
1. Benotzung vun der Ausrüstung:
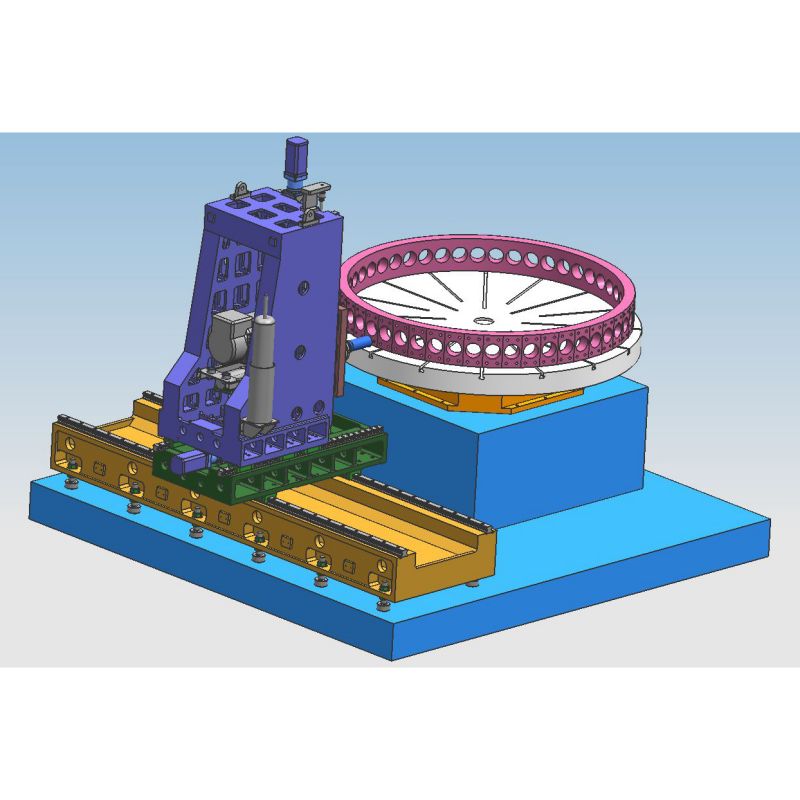
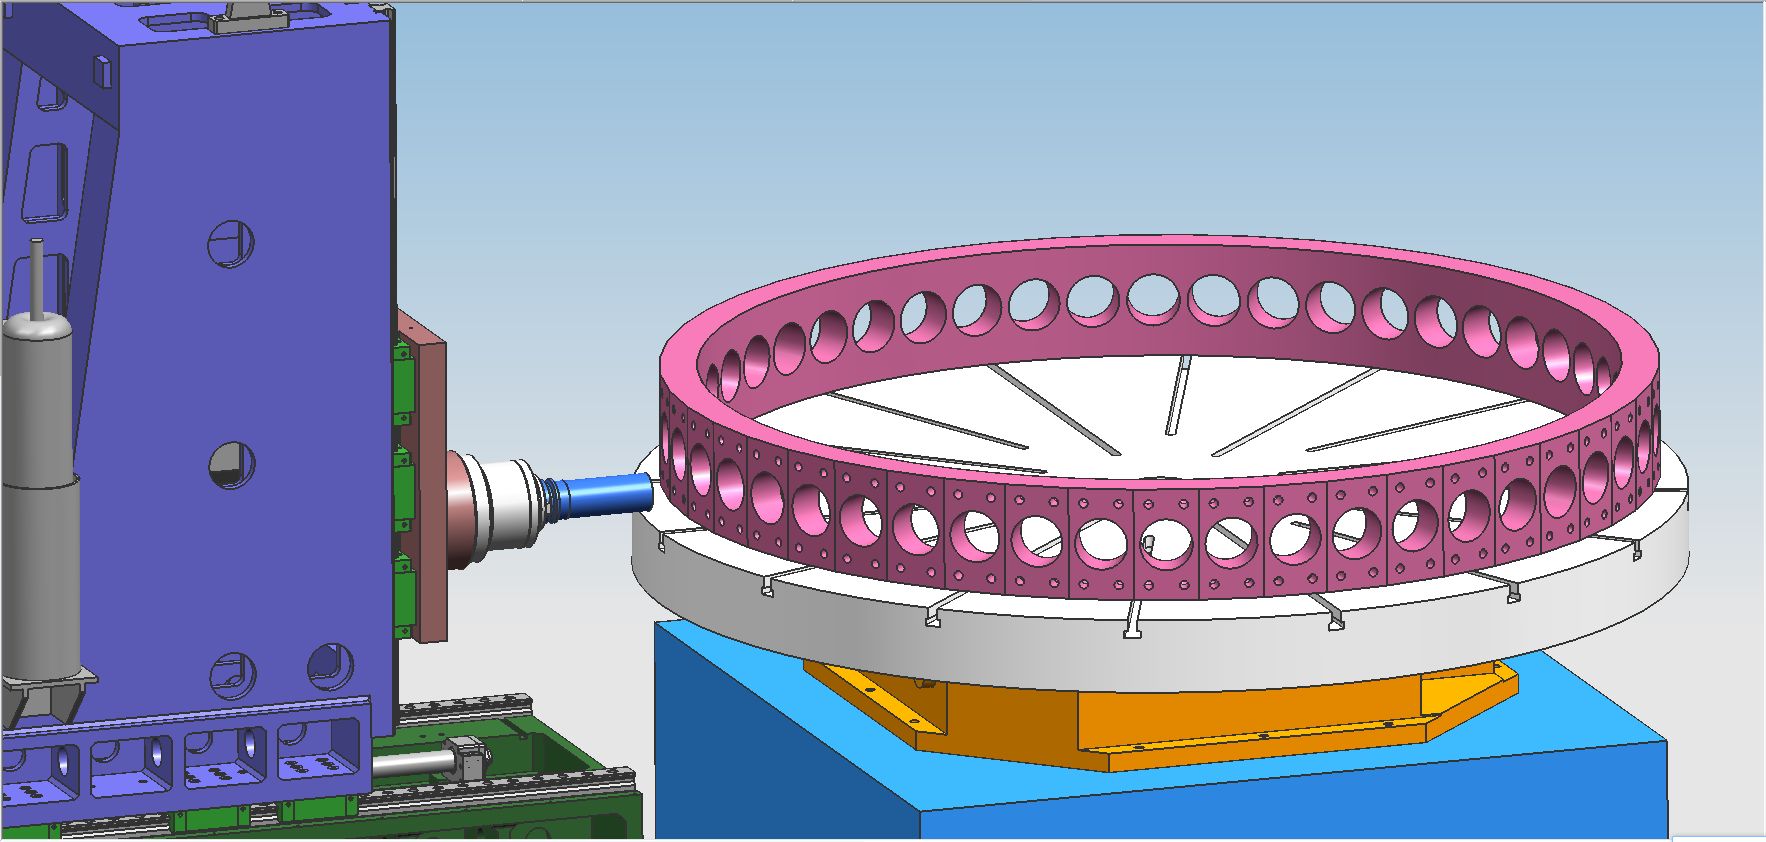
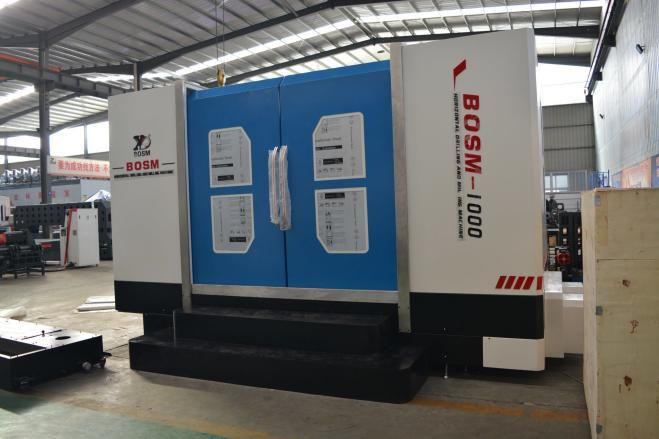
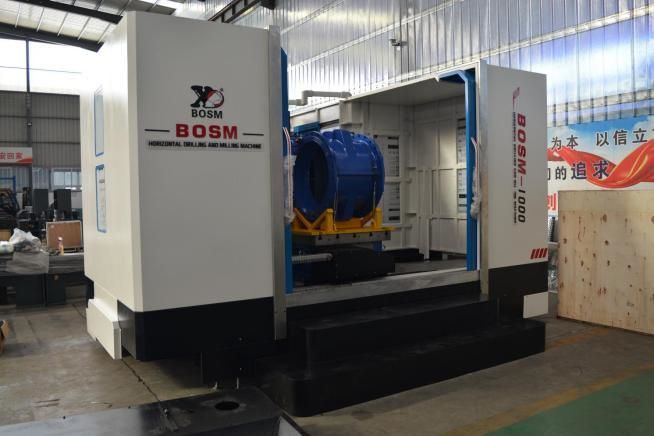
D'BOSM-1000 horizontal CNC-Buer- a Fräsmaschinn gëtt haaptsächlech fir villfälteg effizient Buer-, Fräs-, Gewëndungs- a Buerveraarbechtung vu Ventiler, Ventilblöcken, Reduzéiergängen, Flanschen, Scheiwen, Réng, Schwenkstützen an aner Werkstécker am effektiven Déckeberäich benotzt. Buer-, Fräs-, Gewëndungs- a Bueraarbechte kënnen op eenzelen Materialdeeler a Kompositmaterialien realiséiert ginn. De Bearbeitungsprozess vun der Maschinn gëtt digital gesteiert, an d'Operatioun ass ganz bequem. Si kann Automatiséierung, héich Präzisioun, Villfalt a Masseproduktioun ëmsetzen.
2. Ausrüstungsstruktur:
Dës Ausrüstung besteet haaptsächlech aus engem Bett, engem CNC-Indexéierungsdësch, enger beweeglecher Sail, engem beweegleche Sattel, engem Buer- a Fräskapp, enger automatescher Schmieranlag an engem Schutzvorrichtung, enger Ëmlafkillanlag, engem digitale Steierungssystem, engem hydraulesche System, engem elektresche System asw. Déi rullend linear Führungsschinn gëtt ënnerstëtzt a geféiert, an d'Präzisiounsschrauf gëtt ugedriwwen. D'Maschinn huet eng héich Positionéierungsgenauegkeet a Widderhuelungspositionéierungsgenauegkeet.
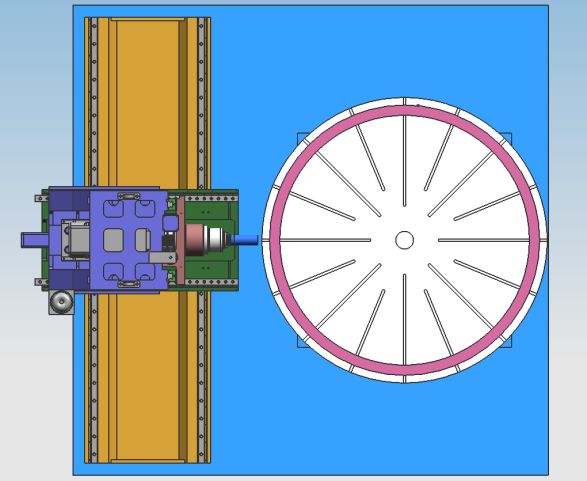
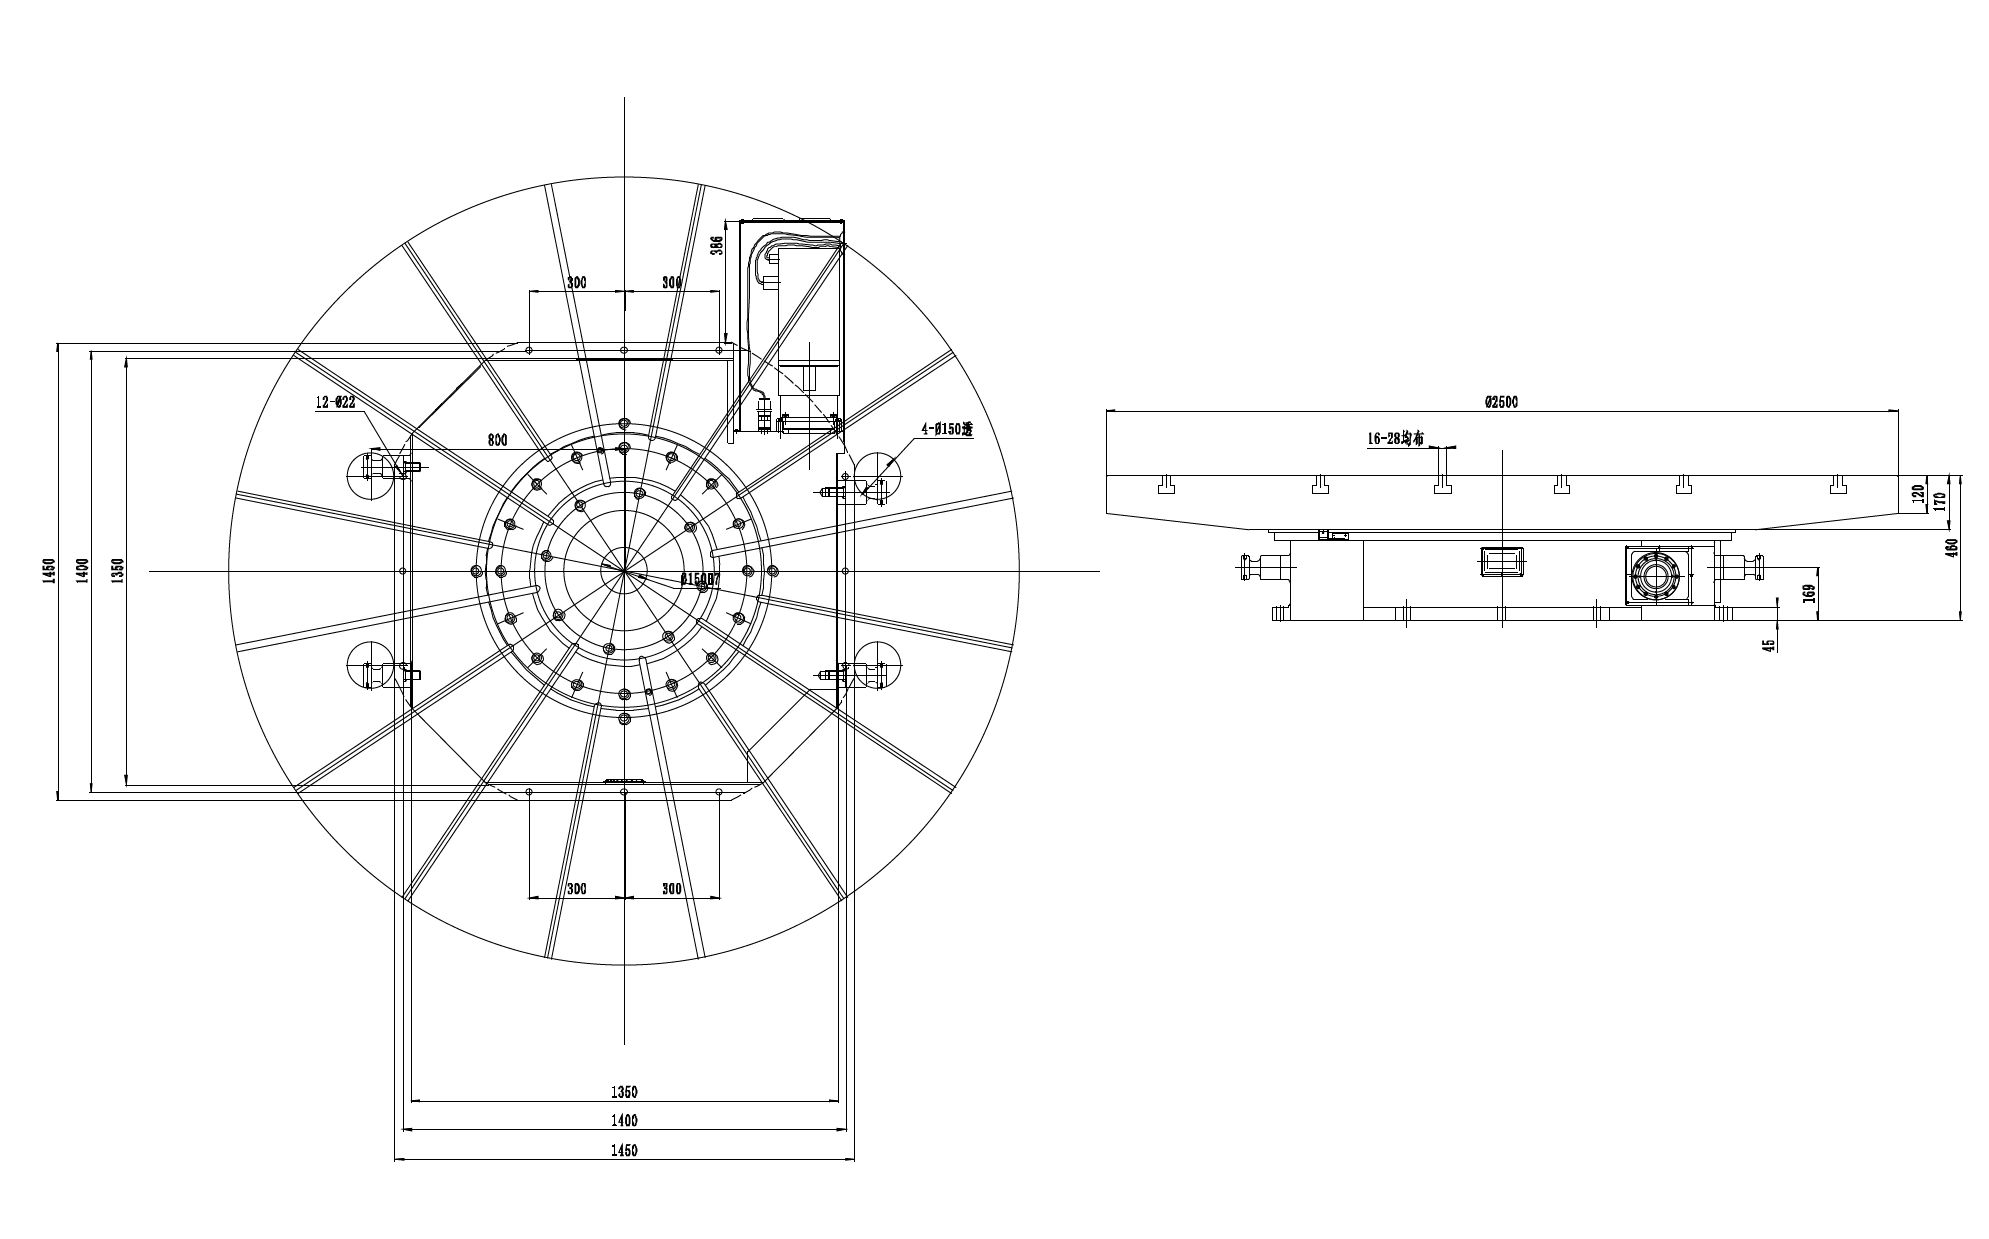
2.1. Bett-Aarbechtsdësch: D'Bett besteet aus HT250 Goss-Strukturdeeler. Et gëtt no enger sekundärer Anhärtung fäerdeg gemaach fir intern Spannungen ze entfernen. Et huet eng gutt dynamesch a statesch Steifheet a keng Deformatiounen. Präzisiouns numeresch Kontrollindexéierungsplack, Servo-Undriff 360° arbiträr Indexéierungspositionéierung a loft-/hydraulesch Verriegelung, den Undriffssystem benotzt en AC-Servomotor fir den rotéierende Wellendeel automatesch 360° ze indexéieren, an d'Indexéierungsgenauegkeet ass en Dausendstel vun engem Grad. D'Indexéierungsplack ass uewen um Bett placéiert, an um Buedem vum Bett sinn verstellbar Schrauwen verdeelt, wat d'Niveau vum Bett-Aarbechtsdësch einfach upasse kann.
2.2. Beweeglech Sail: Déi beweeglech Sail aus Goss-Struktur gëtt no enger sekundärer Anhärtung fäerdeg gemaach, fir intern Spannungen ze entfernen. Si huet eng gutt dynamesch a statesch Steifheet a keng Deformatiounen. E Set vu Präzisiounskugelschrauben an e Servomotor suergt dofir, datt d'Saileschlitt an der Y-Achsrichtung beweegt gëtt. E Set vu Präzisiounskugelschrauben an e Servomotor suergt dofir, datt d'Saileschlitt an der X-Achsrichtung beweegt gëtt. Installéiert eng Buereenheet op der Eenheetsschlitt. D'Bewegung vun der Sail gëtt duerch d'Rotatioun vun der Kugelmutter op der Kugelschlitt realiséiert, déi vum Servomotor duerch d'Kupplung ugedriwwe gëtt.
2.3. Mobilen Sattel: De mobile Sattel ass mat zwou Pairen lineare Führungsschinnen mat ultra-héijer Ladekapazitéit, engem Satz Präzisiounskugelschraubenpairen an engem Servomotor ausgestatt, deen de Buerkopf an der Z-Achsrichtung dreift, wat d'Schnellvirbewegung vum Buerkopf, d'Aarbecht no vir, d'Schnellréckbewegung, de Stop an aner Aktiounen ëmsetze kann. En huet d'Funktiounen automatesch Spanentbriechung, Spanentfernung a Paus.
2.4. Buerkraaftkapp: De Buerkraaftkapp benotzt eng mechanesch Spindel vun Taiwan, an déi speziell Präzisiounsspindel benotzt e Wénkelkontaktlager, wat eng stufenlos Geschwindegkeetsännerung duerch eng héichfesteg synchron Riementransmissioun realiséiert. Ugedriwwe vu Servomotoren a Kugelschrauben. D'Y-Achs kann verlinkt ginn, benotzt eng hallef zougemaachte Schleifsteierung a kann linear an kreesfërmeg Interpolatiounsfunktiounen ëmsetzen. D'Spindelend ass e BT50-Konischlach.
2.5. Automatesch Schmieranlag a Schutzanlag:
Dës Maschinn ass mat engem automatesche Schmierapparat ausgestatt, deen déi bewegend Puer wéi Führungsschinnen, Führschrauben a Gestellzänn automatesch schmiere kann.
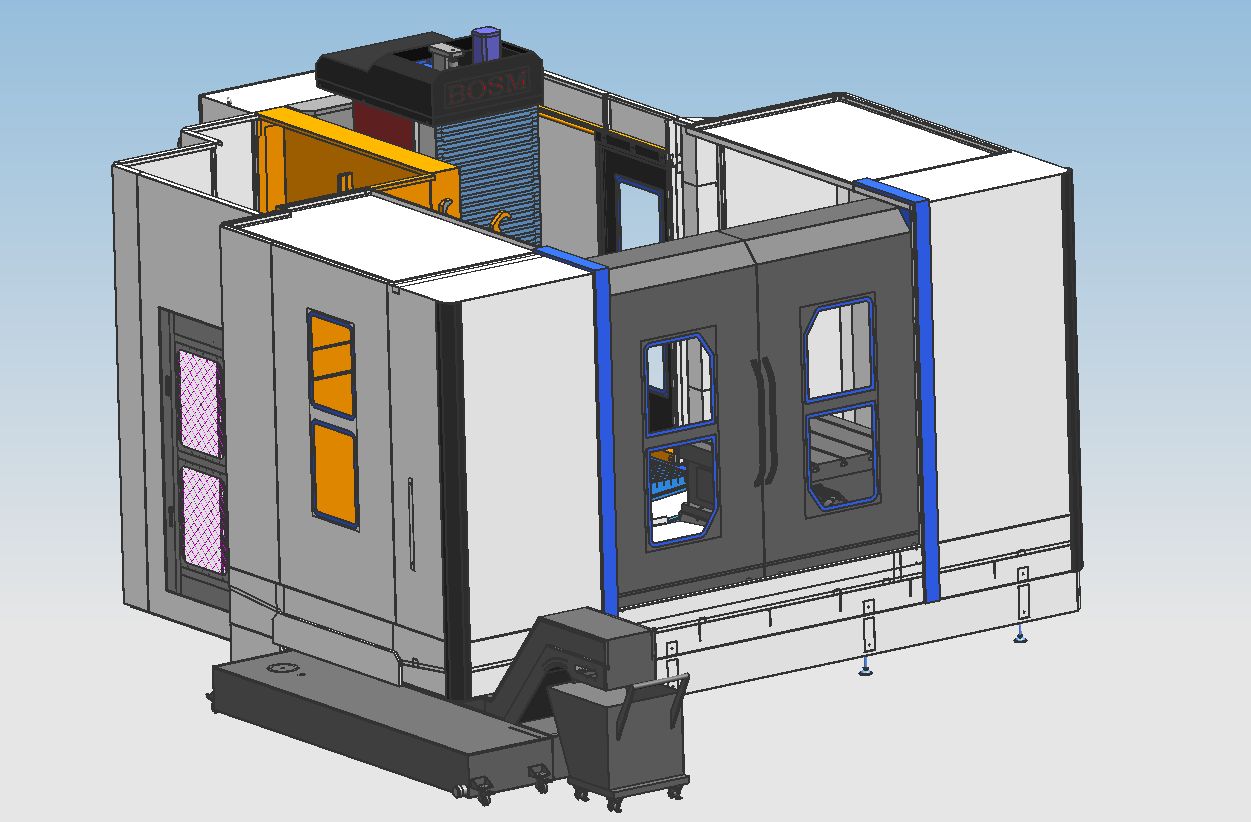
D'Z-Achs an d'Y-Achs si mat staubdichte Schutzofdeckungen ausgestatt, a waasserdicht Sprëtzschutzscheiwen si ronderëm den Aarbechtsdësch installéiert.
2.6. Vollstännegt digitalt numerescht Kontrollsystem:
2.6.1. Mat der Spanbriechfunktioun kënnen d'Spanbriechzäit an de Spanbriechzyklus op der Mënsch-Maschinn-Schnittstell agestallt ginn.
2.6.2. Ausgestatt mat der Werkzeughebefunktioun, kann d'Werkzeughebehéicht op der Mënsch-Maschinn-Interface agestallt ginn. Wann d'Bueraarbecht dës Héicht erreecht, gëtt de Buer séier op d'Spëtzt vum Werkstéck gehuewen, duerno ginn d'Spänen ewechgehäit, an dann séier op d'Buerfläche virgedroen an automatesch an d'Aarbecht ëmgestallt.
2.6.3. Déi zentraliséiert Kontrollbox an d'Handgeräter benotzen en numerescht Kontrollsystem a si mat engem USB-Interface an engem LCD-Flëssegkristallbildschierm ausgestatt. Fir d'Programméierung, d'Späicheren, d'Uweisen an d'Kommunikatioun ze vereinfachen, huet d'Betribsinterface Funktiounen wéi Mënsch-Maschinn-Dialog, Feelerkompensatioun an automateschen Alarm.
2.6.4. D'Ausrüstung huet d'Funktioun, d'Lachpositioun virun der Veraarbechtung ze kucken an nei ze kontrolléieren, an d'Operatioun ass ganz praktesch.
* Fir d'Komfort beim Hiewen an der Zufuhr vu grousse Réng ze garantéieren, huet d'Maschinn keen externen Schutz, an en externen Schutz ass optional.
3. MaschinnËmwelt benotzen:
Stroumversuergung: Dräiphaseg AC380V±10%, 50Hz±1 Ëmgéigendstemperatur: 0°~ 45°
4.Technesch Parameteren
| Modell | BOSM-1000 | |
| Maximal Veraarbechtung Gréisst vum Werkstéck | Zulässlech maximal Rotatiounsduerchmiesser vum Werkstéck (mm) | ≤Φ2000 |
|
Aarbechtsdësch | Dimensiounen vum Aarbechtsdësch (mm) Quadrat | □1000 |
| Dimensioune vum Aarbechtsdësch (mm) ronn | Φ1200 | |
| Horizontal maximal Belaaschtung (kg) | 5000 | |
|
Vertikal Ram Buerunitéit | Betrag) | 1 |
| Spindelkonus | BT50 | |
| Buerdurchmesser (mm) | 2-120 | |
| Duerchmiesser vun der Frässcheif (mm) | 200 | |
| Duerchmiesser vum Gewënnschlag (mm) | M6-M36 | |
| Distanz vun der Spindelfläch bis zum Zentrum vum Dësch (mm) | 1000-1600 | |
| Distanz vum Spindelzentrum bis zur ieweschter Ebene vum Dësch (mm) | 100-1100 | |
| Spindelgeschwindegkeet (r/min) | 30-3000 | |
| Spindelmotorleistung (kw) | 30 | |
| Werkstéck Rotatiounsachs (A-Achs) | Maximal Divisiounszuel (mm) | 360° |
| Setzt déi minimal Divisiounseenheet | 0,001° | |
| A-Achs Servomotorleistung (kw) | 4.2 | |
| De Kraaftkapp beweegt sech no lénks a riets (X-Achs) | Maximalen Hub (mm) | 2000 |
| X-Achs Beweegungsgeschwindegkeet (m/min) | 0~8 | |
| X-Achs Servomotorleistung (kw) | 2.4 | |
| De Kraaftkapp beweegt sech erop an erof (Y-Achs) | Maximalen Hub (mm) | 1000 |
| Y-Achs Beweegungsgeschwindegkeet (m/min) | 0~8 | |
| Y-Achs Servomotorleistung (kw) | 2.4 Brems | |
| Längsbewegung vun der Kolonn (Z-Achs) | Maximalen Hub (mm) | 600 |
| Z-Achs Beweegungsgeschwindegkeet (m/min) | 0~4 | |
| Z-Achs Servomotorleistung (kw) | 2.4 | |
| Positionéierungsgenauegkeet | 1000mm | ±0,05 |
| Widderhuelbarkeet | 1000mm | ±0,025 |
| CNC-Indexéierungstabell Indexéierungsgenauegkeet (mm) |
| 15” |
| Maschinn Dimensiounen (inklusiv Schutz) | Längt (X) × Breet (Z) × Héicht (Y) (mm) | Gréisst 5300*6000*3400 |
| Bruttogewiicht (t) inklusiv Schutz | (ongeféier) 20 | |
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...