


5-Achs CNC Horizontal Bearbeitungszentrum mat zwou Paletten CP800
1. Funktiounen
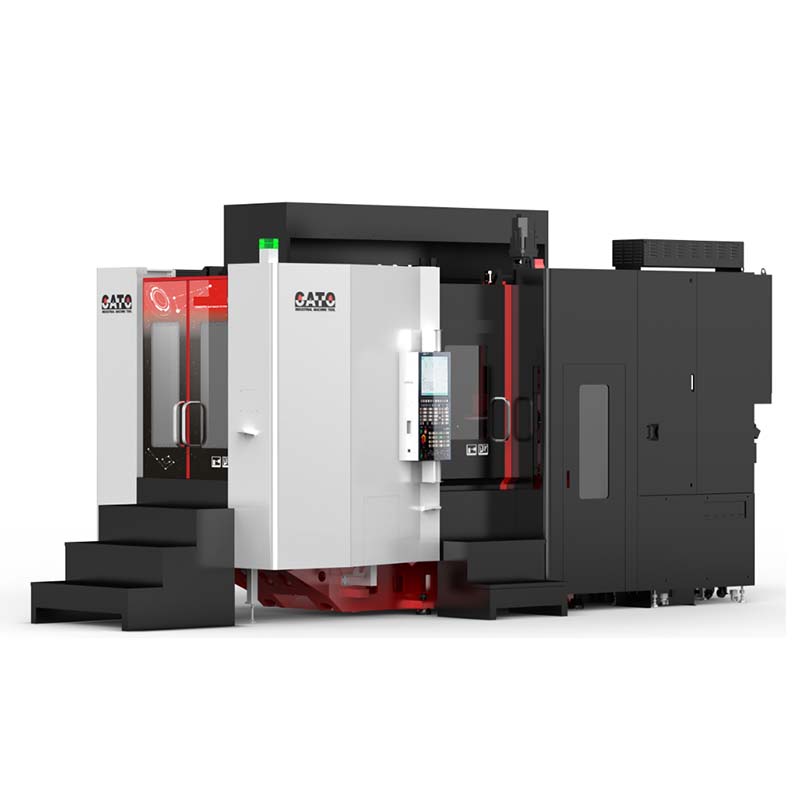
Déi vun der Firma CATO entwéckelt horizontal fënnefachseg Bearbeitungszentral CP800T2 mat héijer Geschwindegkeet, héijer Leeschtung a Präzisioun huet d'Charakteristike vun héijer Steifheet, héijer Präzisioun an héijer Effizienz vun der Bearbeitung. D'Basis aus engem Stéck gëtt benotzt, an den positive T-Strukturdesign vun den héijen an niddrege Schinne vun der Basis garantéiert déi héich Steifheet vun der Maschinn; déi ganz Maschinn passéiert d'Finite-Element-Analyse fir sécherzestellen, datt d'Maschinn net bei héijer Geschwindegkeetsbewegung vibréiert, an déi bescht laangfristeg Betribsstabilitéit vun der ganzer Maschinn garantéiert.
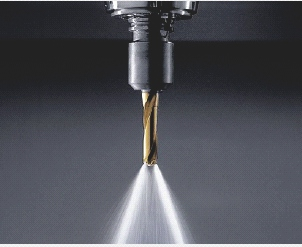
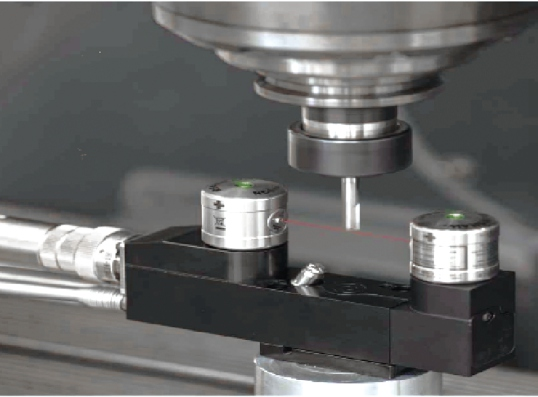
Duerch d'Adoptioun vun High-End-Technologien wéi High-Speed-Spindeltechnologie, High-Speed-Zufuhrtechnologie, High-Speed-Toolwiesseltechnologie an High-Speed-CNC-Systemtechnologie gëtt d'Veraarbechtungszäit däitlech verkierzt, d'Veraarbechtungseffizienz verbessert an et gi verschidde Produktiounsbedürfnisser erfëllt. Déi dräiachseg Schnellverrécklung ass 60 M/min, an déi elektresch High-Speed- an High-Torque-Spindel reduzéiert d'Beschleunigungs- an d'Verzögerungszäit vun der Spindel. Dës Indikatoren verkierzen d'Net-Veraarbechtungszäit däitlech a verbesseren d'Veraarbechtungseffizienz; de Schrauf/Lagersëtz/Spindel/DD-Schwingkapp adoptéiert en Temperaturkontrollsystem, wat en exzellenten thermesche Gläichgewiicht vun der Ausrüstung garantéiert an d'Genauegkeet an d'Stabilitéit vun der Ausrüstung däitlech verbessert.
Mat dem Siemens 840D System, engem 19-Zoll supergrousse LCD-Display, enger dynamescher grafescher Display vun der Toolbunn, engem intelligenten Warndisplay, enger Selbstdiagnose an aner Funktiounen, gëtt d'Benotzung an d'Ënnerhalt vun der Maschinn méi bequem a séier; déi séier Buskommunikatiounsmethod verbessert d'Datenveraarbechtung vum CNC-System däitlech. D'Fäegkeet an d'Kontrollleistung erliichteren déi séier an effizient Iwwerdroung an Online-Veraarbechtung vu Programmer mat grousser Kapazitéit.
2.Parameter
| Artikel | Eenheet | CP800T2 | |
| Reesen | Bewegung vun der X/Y/Z-Achs | mm | 800 x 800 x 750 |
| B-Achs-Beweegung | ° | -30~120 | |
| C-Achs-Beweegung | ° | 360 | |
| Distanz vum Spindelzentrum bis zum Dësch (B-Achs 90 Grad horizontal) | mm | 160~910 | |
| Distanz vun der Spindelendfläch bis zum Dësch (B-Achs 0 Grad vertikal) | mm | -83~667 | |
| D'Distanz vun der Ennfläch vun der Spindel bis zum Zentrum vum Aarbechtsdësch (B-Achs 90 Grad horizontal) | mm | -135~665 | |
| Distanz vum Spindelzentrum zum Dëschzentrum (B-Achs 0° vertikal) | mm | 108~908 | |
| Maximal Veraarbechtungsberäich | mm | Φ 720 x 910 | |
| Zufuhr vun 3 Achsen | Schnellbewegung vun der X/Y/Z-Achs | m/Min | 60/60/60 |
| Schnëttzufuhr | mm/Minutt | 0-24000 | |
| Rotatiounsdësch (C-Achs) | Rotatiounsdësch | Stéck | 2 |
| Scheiwendrëss | mm | 500*500 | |
| zulässlech Belaaschtung | Kg | 500 | |
| maximal Rotatiounsgeschwindegkeet | Dréizuelen | 40 | |
| Positionéierungs-/Widderhuelungsgenauegkeet | arc.sec | 15 / 10 | |
| B-Achs | Maximal Rotatiounsgeschwindegkeet | Dréizuelen | 60 |
| Positionéierungs-/Widderhuelungsgenauegkeet | arc.sec | 8 / 4 | |
| Spindel | Spindelspezifikatioun (Installatiounsduerchmiesser/Transmissiounsmethod) | mm | 190 / Agebaut |
| Spindelkonus | m/Min | A63 | |
| Maximal Spindelgeschwindegkeet | mm | 18000 | |
| Spindelmotorleistung | Kw | 30/35 | |
| Spindelmotordrehmoment | Nm | 72/85 | |
| Tool | Kapazitéit vum Werkzeugmagazin |
| 40 Zoll |
| Zäit fir d'Wiessel vum Tool (TT) | s | 7 | |
| Maximalen Duerchmiesser vum Werkzeug (Vollt Tool / Nopesch eidelt Tool) | mm | 80/150 | |
| Max. Werkzeuglängt | mm | 450 | |
| Max. Werkzeuggewiicht | Kg | 8 | |
| Guide | X-Achs-Guide (Gréisst/Zuel vun de Folien) |
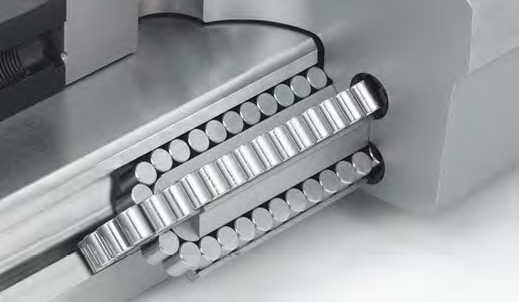
| 45/2 (Roller) |
| Y-Achs-Guide (Gréisst/Zuel vun de Folien) |
| 45/3 (Roller) | |
| Z-Achs-Guide (Gréisst/Zuel vun de Folien) |
| 45/2 (Roller) | |
| Dräi Achs Transmissioun | X-Achs-Leedschrauf | N | 2R 40 x 20 |
| Y-Achs-Leedschrauf | N | 2R 40 x 20 | |
| Z-Achs-Leederschrauf | N | 2R 40 x 20 | |
| Dräi-Achs Genauegkeet | Positionéierungsgenauegkeet | mm | 0,005 / 300 |
| Genauegkeet vun der Widderhuelung vun der Positionéierung | mm | 0,003 / 300 | |
| Schmiersystem | Kapazitéit vun der Schmierunitéit | L | 0,7 |
| Schmiertyp |
| Fettschmierung | |
| Anerer | Loftbedarf | kg/cm2 | ≥ 6 |
| Loftquellstroum | mm3/Minutt | ≥ 0,5 | |
| Gewiicht | T | 11 | |
3. Stännerkonfiguratioun
| NO. | Numm |
| 1 | Siemens 840D① Excellent gekrëmmt Uewerfläch;②Fënnef-Achs Fräsprozesspaket; ③ Fënnef-Achs Kaart; ④ Verhënnert datt d'B-Achs fällt; ⑤USB- an Ethernet-Dateniwwerdroung |
| 2 | Gläichzäiteg Tippfunktioun |
| 3 | X/Y/Z Schrauf-Hohlkühlsystem |
| 4 | Spindel/B-Achs Temperaturkontrollsystem |
| 5 | Spindeliwwerlaaschtungsschutz |
| 6 | APC Duebel Austausch Aarbechtsbank |
| 7 | B/C-Achs hydraulescht Bremssystem |
| 8 | Vollstänneg zougemaach Blech |
| 9 | Sécherheetsdierverriegelungssystem |
| 10 | Automatesch Dier fir d'Toolmagazin |
| 11 | Automatesch Fettschmierungssystem |
| 12 | LED Aarbechtsluuchtbeliichtung |
| 13 | Schraufschneiden op béide Säiten |
| 14 | Hiewtrommelschraper Entfernungssystem |
| 15 | Ëmgéigend Sprinkleranlag |
| 16 | Killsystem |
| 17 | CTS (2MPA) |
| 18 | Standard-Tools a Werkzeugkëschten |
| Standard-Tools a Werkzeugkëschten |
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...