


E30 CNC Zylindresch Schleifmaschinn fir Cutter Tools

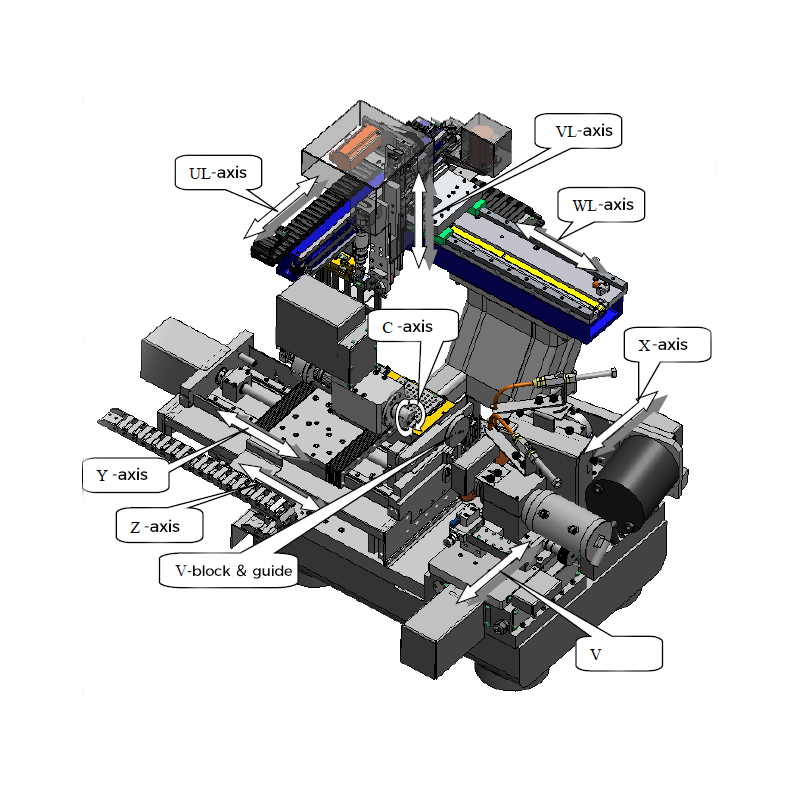
Haaptstrukturdiagramm vun der Maschinn
Applikatiounsberäich
Anwendungsbereich: Fräsmaschinn, Buermaschinn, Räimer a verschidde héichpräzis Deelerveraarbechtung.
Veraarbechtungsberäich: Duerchmiesserberäich vun de veraarbechte Produkter: Φ3~Φ20mm, Längtberäich vun de veraarbechte Produkter: 120mm (automatesch), 330mm (manuell).
Veraarbechtungseigenschaften: gläichzäiteg Schleifen vu feinen a groben Duebelschleifrieder, eenzeg Veraarbechtung a Formung.
Maschinneinféierung
1. Bettstruktur:
2. Blech vun der ganzer Maschinn: déi ganz Maschinn huet eng komplett zouen Struktur, an den Haaptrahmen ass vum äusseren Deckel getrennt fir Vibratiounen ze vermeiden.
3. Kontrollsystem: NEWCON
4. De Prinzip vum Trimmen:
• X-Achs (Mechanismus vun der Grobschleifscheif): realiséiert déi hin- an hiergehend Bewegung vun der Grobschleifscheif an der X-Achsrichtung;
• V-Achs (Feinschleifscheiwenmechanismus): realiséiert d'Hin- a Réckbewegung vun der Feinschleifscheiwen an der V-Achsrichtung;
• Y-Achs (Y-Achs-Zufuhrmechanismus): realiséiert déi hin- an hiergehend Bewegung vum Aarbechtsdësch an der Y-Achs-Richtung;
• C-Achs (Rotatiounsmechanismus vum Aarbechtskopf): realiséiert d'Rotatiounsbewegung vum Aarbechtskopf a Richtung vun der C-Achs:;
• UL-Achs, VL-Achs an WL-Achs (Manipulator-Pick-and-Place-Mechanismus): realiséieren déi hin- an hiergehend Bewegung vum Manipulator an horizontaler a vertikaler Richtung;
• Führungsrad- a V-Blockënnerstëtzung: Hëllefsmëttel fir d'Fäerdegstellung vun der Bearbechtung.
1. Beweeglech Deeler: X-Achs, V-Achs, Y-Achs, WL-Achs, UL-Achs, VL-Achs, Führradmechanismus, Aarmmechanismus, Hysteresejustiermechanismus
2. Werkstéckspindel: Chuangyun selwer hiergestallte Spindel
3. Schleifspindel: Xiamen Wolframmotor
4. Schmierung vun der ganzer Maschinn: Uelegnippelen sinn fir all Achs reservéiert a gi reegelméisseg geschmiert
5. Fütterungsmethod: Dräiachsmanipulator-Fütterung
Technesch Spezifikatiounen
| Kontrollmethod | Extern Knäppercher, Touchscreen | |
| Displaymethod | Touchscreen, Warnluucht | |
| Ofkillmethod | Uelegkühler | |
| Transfermethod | Hydraulesch, pneumatesch, Servomotor | |
| Stroumversuergung | Wiesselstroum 3 × 380 V, 50 Hz | |
| Maximal Gesamtleistung | 25 kW | |
| Dimensiounen | 2152×1838×2614 mm | |
| Bruttogewiicht | 3050 kg | |
| Killuelegdrock | 0,6~0,8 MPa | |
| barometreschen Drock | Gesamten Stroossendrock: 5~6 Bar | |
| Loftdrock vum Spannfutter: 2~3 Bar | ||
| Loftdrock vum Führrad: 2~2,5 Bar | ||
| Drock vum Grëfferloftwee: 1,5~4 Bar | ||
| Aarm Loftdrock: 5~6Bar | ||
| Loftdrock fir d'Botzen vun der optescher Skala: 0,6~0,7 Bar | ||
| Manipulatorparameteren | ||
| UL-Achs | Reesen | 450mm |
| Widderhuelbarkeet | 0,02 mm | |
| Maximal Betribsgeschwindegkeet | 15000mm/Min | |
| VL-Achs | Reesen | 100mm |
| Widderhuelbarkeet | 0,02 mm | |
| Maximal Betribsgeschwindegkeet | 15000mm/Min | |
| WL-Achs | Reesen | 540mm |
| Widderhuelbarkeet | 0,02 mm | |
| Maximal Betribsgeschwindegkeet | 15000mm/Min | |
| Veraarbechtungsachsparameter | ||
| Y-Achs | Reesen | 350mm |
| Minimal Opléisungsgenauegkeet | 0,0001 mm | |
| X-Achs | Reesen | 35mm |
| Minimal Opléisungsgenauegkeet | 0,0001 mm | |
| V-Achs | Reesen | 35mm |
| Minimal Opléisungsgenauegkeet | 0,0001 mm | |
| Führrad | Rotatiounsgenauegkeet: | ≤0,010 mm |
| Aarbechtskapp (C-Achs) | Motorleistung | 1,57 kW |
| Rotatiounsgeschwindegkeet | ≤2000rpm | |
| Genauegkeet vum Laf | ≤0,002 mm | |
| minimal Opléisung | 0,0001° | |
| Spindel fir grob Schleifscheiwen | Motorleistung | 8,5 kW |
| Rotatiounsgeschwindegkeet | ≤5000rpm | |
| Genauegkeet vum Laf | ≤0,002 mm | |
| dynamescht Gläichgewiicht | ≤G0.4 | |
| Feinschleifscheifspindel | Motorleistung | 1,4 kW |
| Rotatiounsgeschwindegkeet | ≤7950rpm | |
| Genauegkeet vum Laf | ≤0,002 mm | |
| dynamescht Gläichgewiicht | ≤G0.4 | |
| Schleifparameter |
|
|
| Chuck-Modell | W20 | |
| Duerchmiesser vun der grober Schleifscheif | Ø250mm | |
| Duerchmiesser vu feine Schleifscheiwen | Ø150mm | |
| Schaftdurchmesser vum Werkstéck | Ø3-Ø12mm (automatesch) / Ø3-Ø20mm (manuell) | |
| Werkstéck Schleifbereich | Ø0,08 - Ø20mm | |
| Längt vum Werkstéck | 120mm (automatesch) / 350mm (manuell) | |
| Déi maximal Veraarbechtungslängt vum Werkstéck | 330mm | |
| Veraarbechtung vun der Auslafung vum äusseren Duerchmiesser | ≤0,003 mm | |
| Genauegkeet vun der Längtbearbechtung | ±0,1 mm | |
| Genauegkeet vun der Wénkelbearbechtung | ≤0,3° | |
| Genauegkeet vum Ausgesinn | ≤Ra0.4 (Finish Schleifen) | |
Lëscht vun de Standardkonfiguratiounen
| 10 | CNC-System | NEIEN | 1 |
| 20 | Servomotor | NEIEN | 8 |
| 30 | Server-Chauffeur | NEIEN | 4 |
| 40 | Bedienungspanel/Handrad | NEIEN | 1 |
| 50 | Héichpräzisiouns Aarbechtskopfmodul | GESAC | 1 |
| 60 | Héichpräzis elektresch Spindel (1,4 kW) | GESAC | 1 |
| 70 | Héichpräzisiounsmotor (7,1 kW) | GESAC | 1 |
| 80 | Héichpräzis mechanesch Spindel | GESAC | 1 |
| 90 | Präzisiounsschinn | Schneeberger | 10 |
| 100 | Präzisiounskräizroller linear Wee | Schneeberger | 4 |
| 110 | Präzisiounskugelschrauf | NSK | 4 |
| 120 | Operatiouns- a Veraarbechtungssimulatiounssoftware (Standardschrittdifferenz, sphäresch, etc.) | GESAC | 1 |
| 130 | Inverter | GESAC | 1 |
| 140 | Inverter | GESAC | 1 |
| 150 | Touchscreen | 19 ELO | 1 |
| 160 | Sécherheetsdierverriegelung fir Maschinneninstrumenter | Jinzhong | 1 |
| 170 | Sensor | Baumer | 3 |
| 180 | Duerchflusssensor | Yifumen | 1 |
| 190 | Elektresch Komponenten | Schneider | 1 |
| 200 | Pneumatesch Komponenten | chronesch Krankheet (CKD) | 1 |
| 210 | Drot a Kabel | ComCab | 1 |
| 220 | Rack-Klimaanlag | GESAC | 1 |
| 230 | Präzisiounsdrockrad Ø92x8 | GESAC | 1 |
| 240 | Präzisiounsdrockrad Ø92x15 | GESAC | 1 |
| 250 | Chuck W20 D4 | GESAC | 1 |
| 260 | Standard-Schacht D4 | GESAC | 3 |
| 260 | Héichpräzis Upassungs-V-Block (3-6)*10 | GESAC | 1 |
| 280 | Héichpräzisiouns Schleifscheiwenflansch (Schnellwechseltyp) | GESAC | 2 |
| 290 | Komplette Set vu Manipulatorfanger | GESAC | 1 |
Maschinncharakteristiken
7 CNC-Achsen, 4 CNC-Achsen ginn am Veraarbechtungsberäich benotzt, déi automatesch Belueden an Entlueden, onbemannt Batchproduktioun realiséiere kënnen
Bearbeitungsgenauegkeet an Effizienz vu Maschinnen
1. De radialen Auslaf vum Werkstück ass bannent 0,003 mm;
2. D'Genauegkeet vun der Gréisst 2.0 gëtt bannent ±0,005 mm kontrolléiert;
3. D'Ronnheet vum Werkstéck ass bannent 0,003 mm;
4. Uewerflächenrauheet < Ra0.4;
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...