


BOSM - Horizontal Géigebuer- a Buermaschinn
1. Benotzung vun der Ausrüstung:
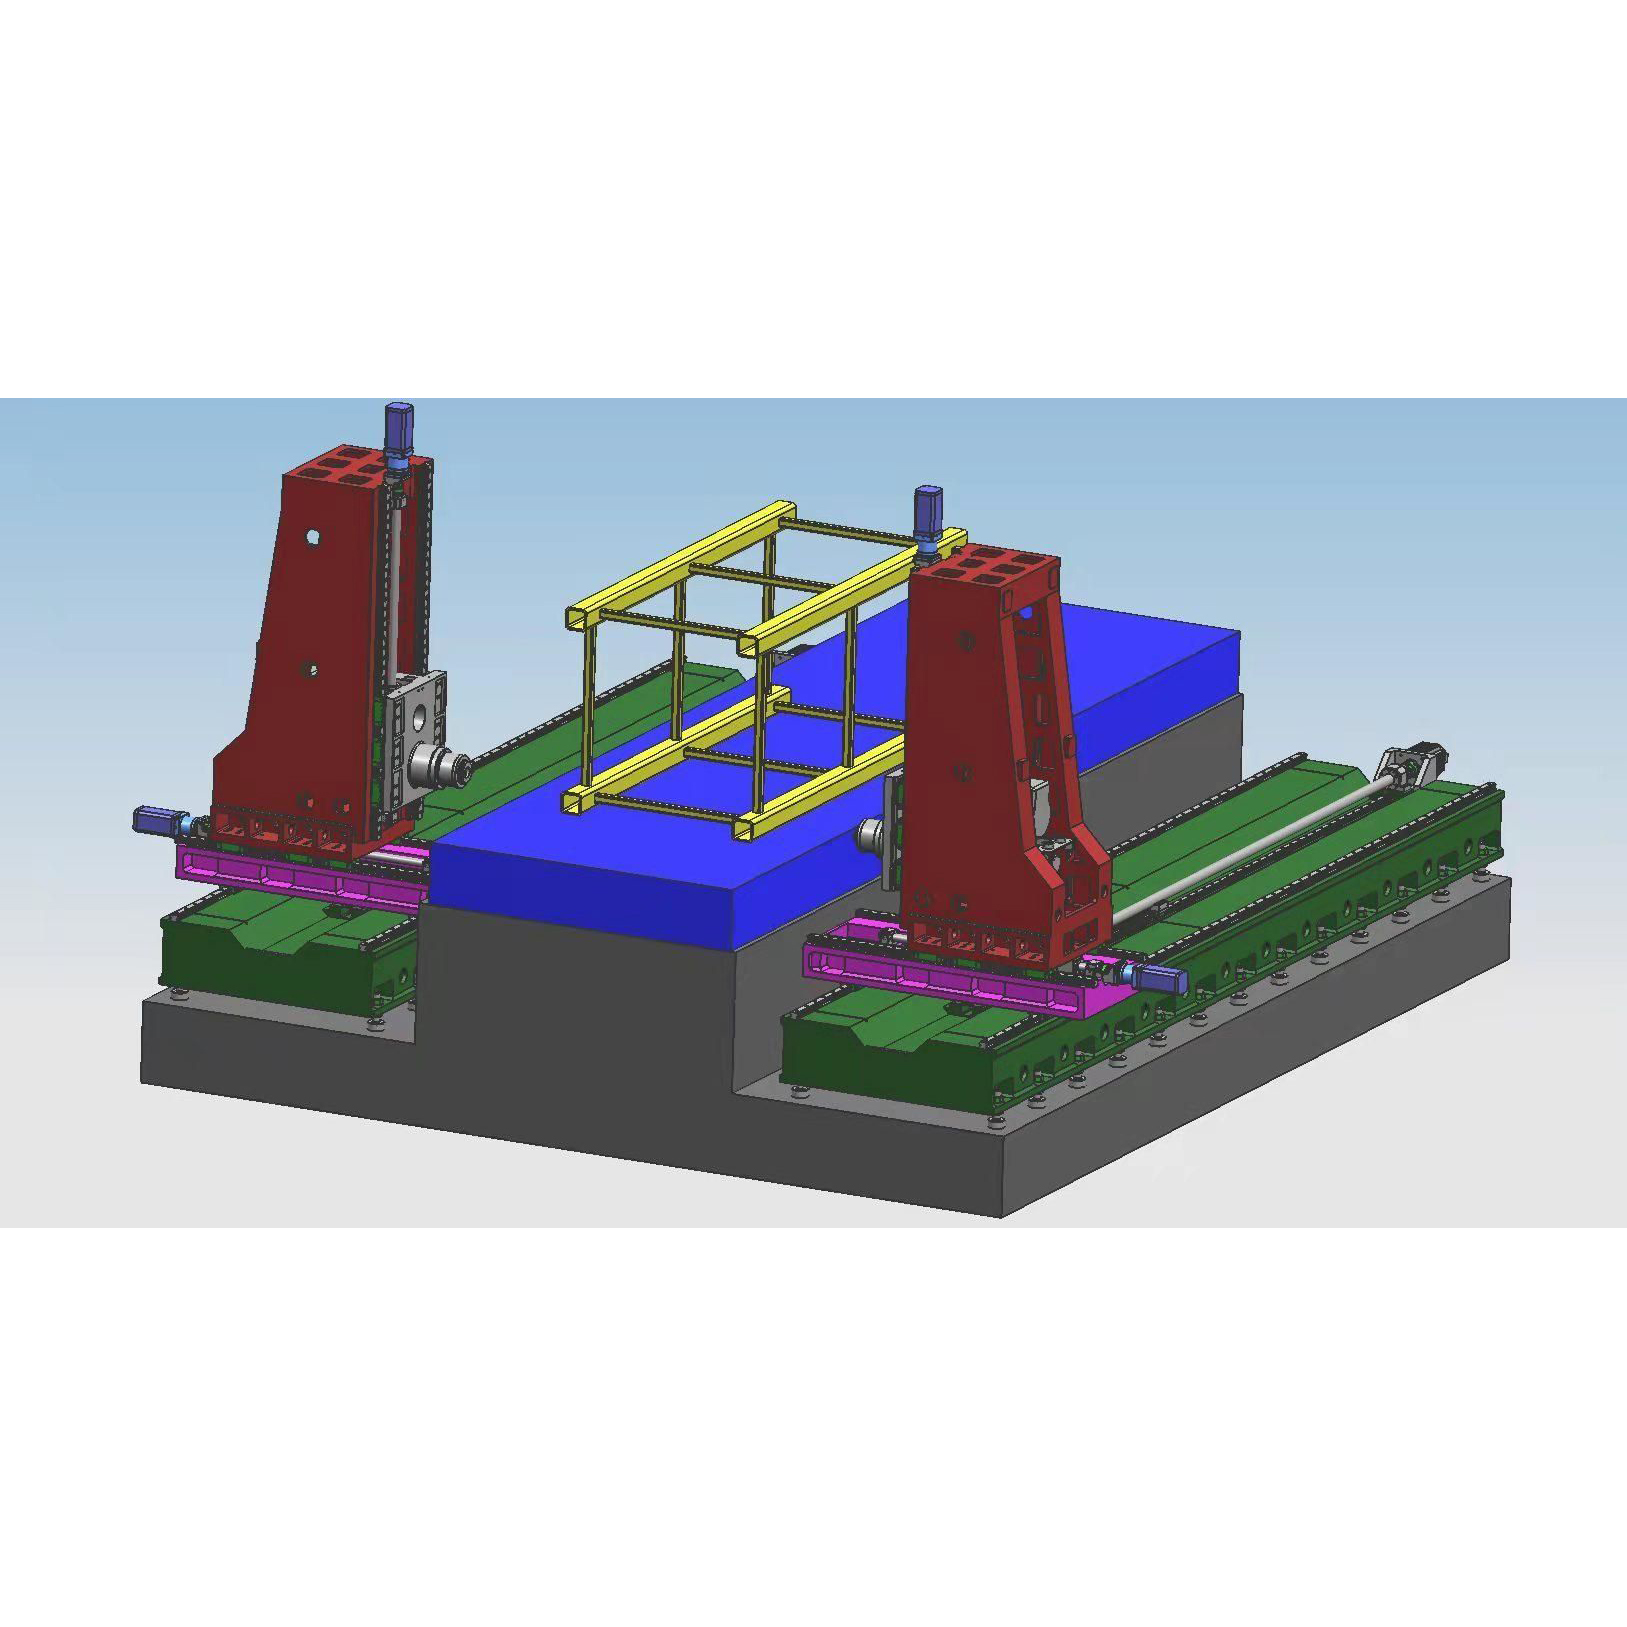
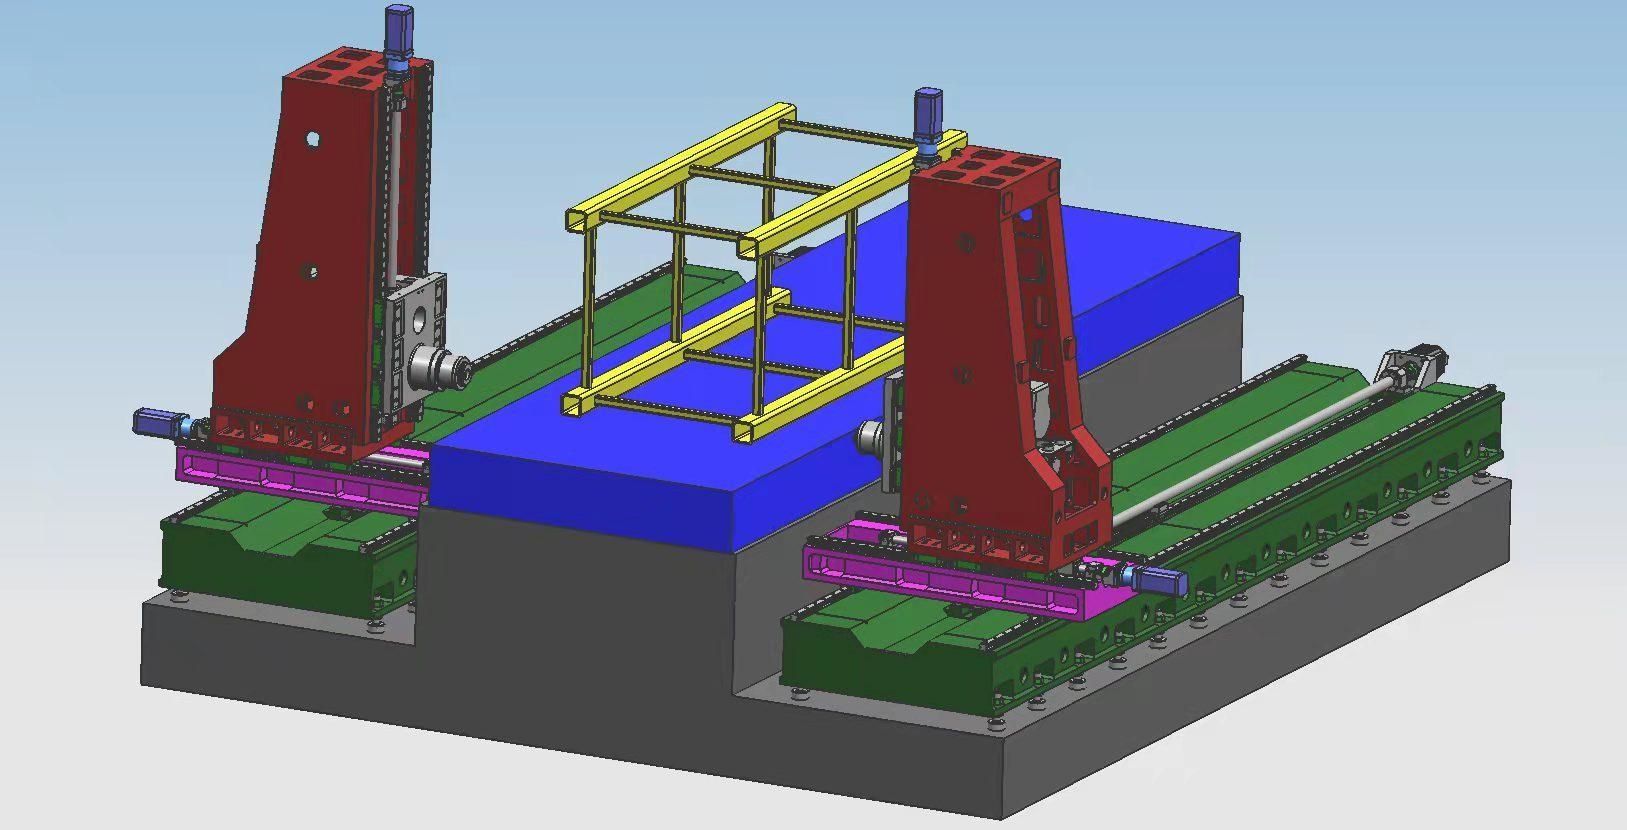
D'BOSM horizontal Géigebuer- a Buermaschinn ass eng speziell Maschinn fir Är Firma fir Tuermkrankappen ze veraarbechten. D'Maschinn ass mat 2 Sätz vun horizontalen Buer- a Buerkäpp ausgestatt, déi Bueren, Fräsen a Bueren vu Werkstécker am effektiven Hubberäich realiséiere kënnen. Beim Schneiden an aner Veraarbechtung ass d'Positionéierungsgeschwindegkeet vun der Ausrüstung séier, d'Veraarbechtungsgenauegkeet ass héich an d'Veraarbechtungseffizienz ass héich.
2. Charakteristike vun der Ausrüstungsstruktur:
2. 1. Haaptkomponente vun derMaschinn
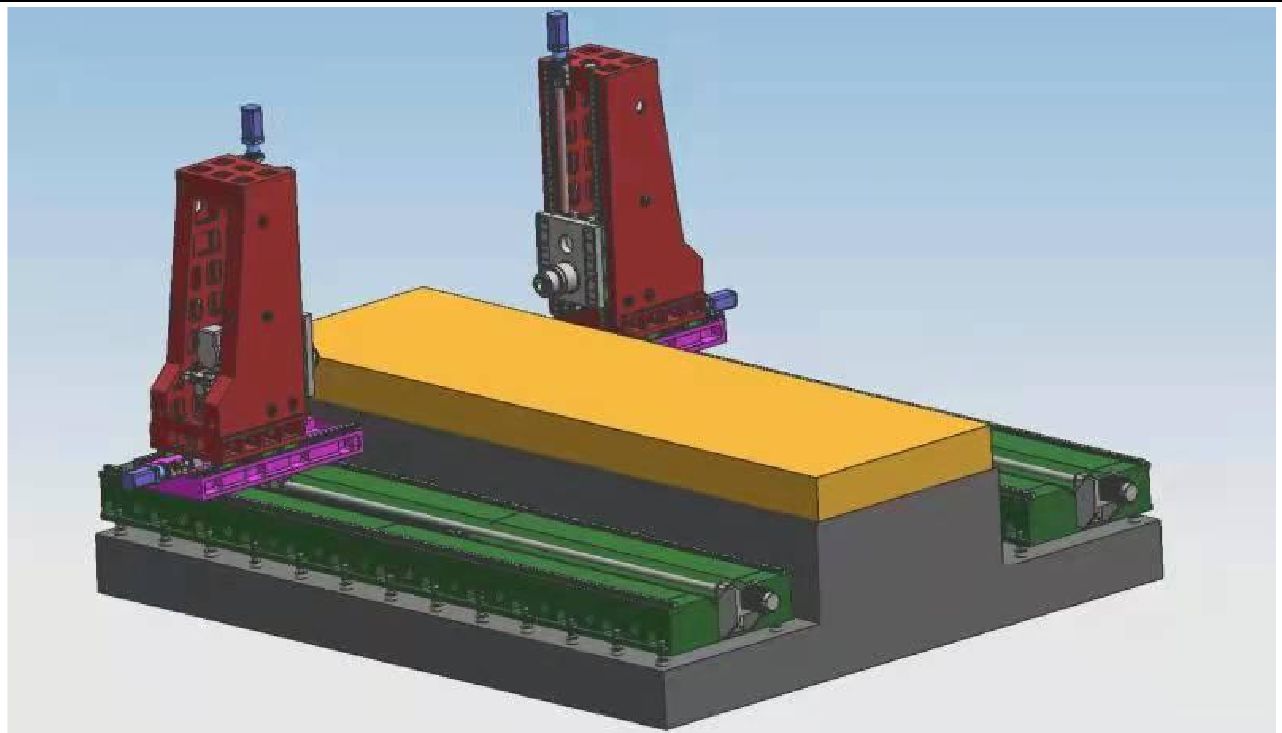
Déi Haaptkomponente vun der Maschinn: Bett, Aarbechtsdësch, lénks a riets Sailen, Sättel, Rampen, etc., grouss Deeler sinn aus Harz-Sandformen, héichwäertegem Groeisen 250 Goss gemaach, an enger waarmer Sandgruef geglüht → Vibratiounsalterung → Heissuewenglühung → Vibratiounsalterung → Grobbearbechtung → Vibratiounsalterung → Uewenglühung → Vibratiounsalterung → Veraarbechtung fir déi negativ Belaaschtung vun den Deeler komplett ze eliminéieren an d'Leeschtung vun den Deeler stabil ze halen. D'Aarbechtsbank vum Ausrüstung ass fixéiert, an d'Kraaftkäpp op béide Säite kënnen an der viischter an hënneschter Richtung vun der Basis beweegt ginn; d'Maschinn huet Funktiounen wéi Bueren, Ausdrehen, Versenken, Gewëndschneiden, etc. D'Ofkillmethod vum Tool ass intern Ofkillung plus extern Ofkillung. D'Maschinn enthält 5 Zufuhrachsen, 2 Schnëttkraaftkäpp, déi mat 5 Achsen gläichzäiteg synchroniséiert kënne ginn, oder eenzelwierkend kënne sinn. D'Axialrichtung vun der Maschinn an dem Kraaftkapp sinn an der Figur hei ënnendrënner gewisen.
2. 2 D'Haaptstruktur vum axialen Transmissiounszufuhrdeel
2.2.1 X-Achs: De Kraaftkapp beweegt sech lateral laanscht d'Féierungsschinn vun der Basis hin- an hier.
X1-Achs Undriff: En AC Servomotor plus en héichpräzise Planetarreduzéierer gëtt benotzt fir den Kraaftkapp duerch de Kugelschrauwendriff unzedreiwen, fir déi linear Bewegung vun der X-Achs ze realiséieren.
X2-Achs-Getriebe: En AC-Servomotor plus en héichpräzise Planetarreduzéierer gëtt benotzt fir den Kraaftkapp iwwer Kugelschraubengetriebe unzedreiwen, fir eng linear Bewegung vun der X-Achs ze realiséieren.
Form vun der Führungsschinn: Zwee héichfeste Präzisiounslinear Führungsschinne sinn op der verbreeter Basis gefliest.
2.2 Y1-Achs: De Kraaftkapp beweegt sech op der Sail erop an erof.
Y1-Achs Undriff: Benotzt en AC Servomotor fir duerch Kugelschraube unzedreiwen, fir eng linear Bewegung vun der Y1-Achs ze realiséieren. Führungsschinneform: 4 Stéck Linearführungsschinnen vum Typ 45.
2.2.3 Y2-Achs: De Kraaftkapp beweegt sech op der Sail erop an erof.
Y2-Achs-Getriebe: Den AC-Servomotor gëtt benotzt fir duerch d'Kugelschraube ze dreiwen, fir eng linear Bewegung vun der Y1-Achs ze realiséieren.
Führungsschinnform: 4 Stéck linear Führungsschinnen vum Typ 45.
2.2.4 Z1-Achs: De Kraaftkopf beweegt sech um Sattel hin an hier.
Z1-Achs-Getriebe: En AC-Servomotor an e Planetargetriebe mat héijer Präzisioun ginn benotzt fir d'Bewegung duerch d'Kugelschraube unzedreiwen, fir déi linear Bewegung vun der Z1-Achs ze realiséieren.
2.2.5 Z2-Achs: De Kraaftkopf beweegt sech um Sattel hin an hier.
Z2-Achs-Getriebe: En AC-Servomotor an e Planetarreduktiounsgetriebe mat héijer Präzisioun ginn benotzt fir d'Bewegung duerch d'Kugelschraube unzedreiwen, fir eng linear Bewegung op der Z2-Achs ze realiséieren.
2.3. Spanentfernung a Killung
Ënnert der Aarbechtsbank sinn op béide Säiten flaach Ketten-Spanfërderbänner installéiert, an d'Eisenspaan kënnen um Enn an de Spanfërderband ofgeleet ginn, fir eng ziviliséiert Produktioun ze realiséieren. Am Killmëttelbehälter vum Spanfërderband ass eng Killpompel, déi fir d'intern Killung + extern Killung vum Tool benotzt ka ginn, fir d'Leeschtung an d'Liewensdauer vum Tool ze garantéieren, an d'Killmëttel kann recycléiert ginn.
3Vollstännegt digitalt numerescht Kontrollsystem:
3.1. Mat der Spanbriechfunktioun kënnen d'Spanbriechzäit an de Spanbriechzyklus op der Mënsch-Maschinn-Schnittstell agestallt ginn.
3.2. Mat der Tool-Hiewefunktioun kann d'Tool-Hiewedistanz op der Mënsch-Maschinn-Interface agestallt ginn. Wann d'Distanz erreecht ass, gëtt d'Tool séier gehuewen, an dann ginn d'Spän ewechgehäit, an dann séier vir op d'Buerfläche virgedriwwen an automatesch an d'Aarbecht ëmgewandelt.
3.2. Déi zentraliséiert Kontrollbox an d'Handheld-Eenheet benotzen en numerescht Kontrollsystem a si mat engem USB-Interface an engem LCD-Flëssegkristalldisplay ausgestatt. Fir d'Programméierung, d'Späicheren, d'Uweisen an d'Kommunikatioun ze vereinfachen, huet d'Betribsinterface Funktiounen wéi Mënsch-Maschinn-Dialog, Feelerkompensatioun an automateschen Alarm.
3.2.. D'Ausrüstung huet d'Funktioun, d'Lachpositioun virun der Veraarbechtung ze kucken an nei z'inspektéieren, an d'Operatioun ass ganz praktesch.
4Automatesch Schmierung
Präzisiounslinear Führungsschinnen-Pairen, Präzisiounskugelschraube-Pairen an aner héichpräzis Bewegungspairen aus Maschinnen sinn mat automatesche Schmiersystemer ausgestatt. Déi automatesch Schmierpompel gëtt Drockueleg aus, an d'Quantitéitsschmier-Uelegkammer kënnt an d'Ueleg. Wann d'Uelegkammer mat Ueleg gefëllt ass an den Systemdrock op 1,4~1,75Mpa klëmmt, gëtt den Drockschalter am System zougemaach, d'Pompel stoppt, an d'Entlastungsventil gëtt gläichzäiteg entlastet. Wann den Uelegdrock an der Strooss ënner 0,2Mpa fällt, fänkt de Quantitéitsschmierer un, d'Schmierplaz ze fëllen an eng Uelegfëllung ofzeschléissen. Wéinst der präziser Quantitéit un Ueleg, déi vum Quantitéitsschmierer geliwwert gëtt, an der Fäegkeet, den Systemdrock ze detektéieren, ass d'Uelegversuergung zouverlässeg a garantéiert, datt et en Uelegfilm op der Uewerfläch vun all kinematesche Puer gëtt, wat Reibung a Verschleiung reduzéiert a Schied un der interner Struktur duerch Iwwerhëtzung verhënnert, fir d'Genauegkeet an d'Liewensdauer vun der Maschinn ze garantéieren.
5. MaschinnËmwelt benotzen:
Stroumversuergung: Dräiphaseg AC380V±10%, 50Hz±1 Ëmgéigendstemperatur: -10°~ 45°
6Akzeptanzkriterien:
JB/T10051-1999 "Allgemeng technesch Spezifikatioune fir den hydraulesche System vu Metallschneidmaschinnen"
7Technesch Parameteren:
| Modell | 2050-5Z | |
| Maximal Gréisst vum Veraarbechtungsstéck | Längt × Breet × Héicht (mm) | 5000×2000×1500 |
| Gréisst vum Aarbechtsdësch | Längt X Breet (mm) | 5000*2000 |
| Richtung vun der Basis vum Power Head | Hin an hier Beweegung (mm) | 5000 |
| Kraaftkapp erop an erof | Op- an Ofstuerz vum Ram (mm) | 1500 |
|
Horizontalen Ram-Buerkopf Kraaftkopf 1 2 | Quantitéit (2 Stéck) | 2 |
| Spindelkonus | BT50 | |
| Buerdurchmesser (mm) | Φ2-Φ60 | |
| Duerchmiesser vum Gewënnschlag (mm) | M3-M30 | |
| Spindelgeschwindegkeet (r/min) | 30~3000 | |
| Servospindelmotorleistung (kw) | 22*2 | |
| Lénks a riets Beweegung (mm) | 600 | |
| Genauegkeet vun der bidirektionaler Positionéierung | 300mm * 300mm | ±0,025 |
| Genauegkeet vun der bidirektionaler Widderhuelung vun der Positionéierung | 300mm * 300mm | ±0,02 |
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...