


CNC Profilbearbeitungszentrum

CNC Profilbearbeitungszentrum
CNC-Buermaschinn
Maschinnemerkmale
Bosm DC SerieCNC-Buer- a Fräsmaschinnengi virun allem fir effizient Bueren, Fräsen a Schneiden vu Werkstécker mat linearer Materialbreet am effektiven Beräich benotzt. Duerchgangslächer a Blannlächer kënnen op eenzel Materialdeeler a Kompositmaterialien gebuert ginn. D'Maschinnveraarbechtung mat engem CNC-Steierer ass ganz bequem. Et kann Automatiséierung, héich Präzisioun, Villfalt a Masseproduktioun ëmsetzen.
Fir den Ufuerderunge vun de verschiddene Benotzer gerecht ze ginn, huet eis Firma eng Vielfalt vu fäerdege Produkter entwéckelt. Si kënnen och no den tatsächleche Bedierfnesser vun de Benotzer entworf a personaliséiert ginn.
Maschinnstruktur
D'Ausrüstung besteet haaptsächlech aus engem Bettdësch, engem mobile Portal, engem mobile Sattel, engem Buer- a Fräskapp, engem automatesche Schmier- a Schutzvorrichtung, engem Zirkulatiounskiller, engem digitalen Kontrollsystem, engem hydraulesche System, engem elektresche System, etc. D'Maschinn huet eng héich Positionéierungsgenauegkeet a Widderhuelungspositionéierungsgenauegkeet.
1. Bett & Aarbechtsdësch:
D'Maschinnebett besteet aus geschweesste Stolstrukturdeeler, an den Haaptrahmen gëtt aus Stolstrukturdeeler veraarbecht. Nodeems d'intern Spannung duerch künstlech Alterungs-Hëtztbehandlung ewechgeholl gouf, huet et eng gutt dynamesch a statesch Steifheet a keng Deformatioun. Den Aarbechtsdësch ass aus Goss HT250 gemaach. Den Aarbechtsdësch kann benotzt ginn fir ...SpannwierkerEt kann och mat enger pneumatescher Befestigung ausgestatt ginn, wat méi praktesch a méi séier fir d'Spannen vun Werkstécker ass. Déi maximal Droekapazitéit vum Aarbechtsdësch ass 1 Tonn. Déi iewescht lénks Säit vum Bett ass vertikal mat zwee Rolllinearführungspaaren mat ultra-héijer Droekapazitéit an engem Präzisiounsgetriebe installéiert. De Portalmotor gëtt vun engem AC-Servosystem an engem Getriebesystem an X-Richtung ugedriwwen. Verstellbar Schrauwen sinn op der Ënnerfläch vum Bett verdeelt, wat den Niveau vum Bettdësch einfach astelle kann.
2. Beweegleche Kantiler:
De beweegleche Fräiträgerportal mat Gossstruktur gëtt no der Entfernung vun der interner Spannung duerch künstlech Alterungswärmebehandlung veraarbecht, mat enger gudder dynamescher a statescher Steifheet a kenger Deformatioun. Zwee rullend Linearféierungspuer mat ultra-héijer Tragkapazitéit sinn op der viischter an ieweschter Säit vum Portal installéiert. Eng linear Rollféierung mat ultra-héijer Tragkapazitéit, e Set Präzisiounskugelschrauben an e Servomotor sinn uewen installéiert, fir d'Gleitplack vum Kraaftkapp an der Y-Achsrichtung ze beweegen. E Buerkraaftkapp ass op der Gleitplack vum Kraaftkapp installéiert. D'Bewegung vum Portal gëtt duerch d'Rotatioun vun der Kugelschraub realiséiert, déi vum Servomotor duerch d'Kopplung ugedriwwe gëtt.
3. Sattel beweegen:
De beweegleche Gleitsadel ass e Stolkonstruktiounsmember. Zwee rullend Linearféierungspueren mat ultra-héijer Tragkapazitéit, e Set Präzisiounskugelschrauben an e Servomotor sinn um Gleitsadel installéiert, fir de Buerkopf an der Z-Achsrichtung ze dreiwen, wat de Schnellvirbewegung, d'Aarbecht no vir, d'Schnellréckbewegung an de Stopp vum Buerkopf realiséiere kann. En huet d'Funktiounen automatesch Spanenbriechen, Spanentfernung a Paus.
4. Buerkraaftkapp:
Fir de Buerkopf gëtt e spezielle Servospindelmotor benotzt. Déi speziell Präzisiounsspindel gëtt vun engem gezanten Synchronriemen ugedriwwen, fir eng variabel Frequenz-stufenlos Geschwindegkeetsännerung ze realiséieren. D'Zufuhr gëtt vun engem Servomotor a Kugelschraube ugedriwwen.
D'y-Achs kann duerch eng hallef zougemaach Schleif verlinkt a kontrolléiert ginn, wat linear an kreesfërmeg Interpolatioun realiséiere kann. D'Haaptwelleend ass e Konuslach-Spannbuer oder e Fräs, mat méi héijer Präzisioun, Héichgeschwindegkeetsschneiden, pneumatescher Werkzeugwechselfunktioun, optional mat engem Hutt-Typ Werkzeugmagazin, Werkzeugmagazinkapazitéit vun aacht Stéck, Werkzeugwechsel ass méi einfach, héije Grad vun Automatiséierung vun der manueller Veraarbechtung.
5. Automatesch Schmieranlag a Schutzanlag:
D'Maschinn ass mat engem automatesche Schmierapparat ausgestatt, deen déi bewegend Puer wéi d'Führungsschinn, d'Leederschrauf an d'Gestände automatesch schmiere kann. D'X-Achs an d'Y-Achs vun der Maschinn sinn mat enger staubdichter Schutzofdeckung ausgestatt, an eng waasserdicht Sprëtzschutzscheif ass ronderëm den Aarbechtsdësch installéiert.
6. KND Kontrollsystem:
6.1. Mat der Spanbriechfunktioun kënnen d'Spanbriechzäit an de Spanbriechzyklus op der Mënsch-Maschinn-Schnittstell agestallt ginn.
6.2. Matd'Funktioun vum Werkzeugheben, kann d'Héicht vum Werkzeug op der Mënsch-Maschinn-Schnittstell agestallt ginn. Beim Bueren op dës Héicht gëtt de Buer séier op d'Spëtzt vum Werkstéck gehuewen, dann gëtt de Span gehäit, an dann séier no vir op d'Buerfläche beweegt an automatesch an d'Aarbechtsviruféierung ëmgewandelt.
6.3. Déi zentraliséiert Kontrollbox an d'Handheld-Eenheet si mat engem CNC-System, enger USB-Interface an engem LCD-Bildschierm ausgestatt. Fir d'Programméierung, d'Späicherung, d'Uweisung an d'Kommunikatioun ze vereinfachen, huet d'Betribsinterface d'Funktioune vum Mënsch-Maschinn-Dialog, der Feelerkompensatioun an dem automateschen Alarm.
6.4. D'Ausrüstung huet d'Funktioun vun der Virschau an der Nokontrolle vun der Lächerpositioun virun der Bearbeitung, sou datt d'Bedienung ganz praktesch ass.
Spezifikatioun
| Modell | BOSM-DC60050 | |
| Maximal Gréisst vum Werkstéck | Längt × Breet (mm) | 2600×500 |
| Vertikal Ram Buerkraaftkopf | Quantitéit (Stéck) | 1 |
| Spindelkonus Lach | BT40 | |
| Buerdurchmesser (mm) | Φ2-Φ26 | |
| Spindelgeschwindegkeet (U/min) | 30~3000 | |
| Spindelleistung (kW) | 15 | |
| Distanz tëscht der Spindelnues an dem Aarbechtsdësch (mm) | 150-650mm | |
| X-Achs (lateral Beweegung) | Maximalen Hub (mm) | 500 |
| X-Achs Beweegungsgeschwindegkeet (M / min) | 0~9 | |
| X-Achs Servomotorleistung (kw) | 2,4*1 | |
| Y-Achs (Längsbewegung vun der Kolonn) | Maximalen Hub (mm) | 2600 |
| Y-Achs Beweegungsgeschwindegkeet (M / min) | 0~9 | |
| Leeschtung vum Y-Achs Servomotor (kw) | 2,4*1 | |
| Z-Achs (Vertikal Ram-Führungsbewegung) | Maximalen Hub (mm) | 500 |
| Beweegungsgeschwindegkeet vun der Z-Achs (M / min) | 0~8 | |
| Z-Achs Servomotorleistung (kw) | 1×2.4 mat Brems | |
| Dimensioun vun der Maschinn | Längt × Breet × Héicht (mm) | 5400×2180×2800 |
| Positionéierungsgenauegkeet | X/Y/Z | ±0,05/300mm |
| Widderholl Genauegkeetspositionéierung | X/Y/Z | ±0,025/300mm |
| Bruttogewiicht (t) | 4.5 | |
Qualitéitsinspektioun
All Maschinn gëtt mat engem Laserinterferometer vun der brittescher Firma RENISHAW kalibréiert, deen d'Pitchfehler, d'Spill, d'Positionéierungsgenauegkeet an d'Widderhuelungspositionéierungsgenauegkeet präzis iwwerpréift a kompenséiert, fir déi dynamesch a statesch Stabilitéit an d'Veraarbechtungsgenauegkeet vun der Maschinn ze garantéieren. . Kugelstangentest All Maschinn benotzt en Kugelstangentester vun der brittescher Firma RENISHAW, fir déi richteg Kreesgenauegkeet an d'geometresch Genauegkeet vun der Maschinn ze korrigéieren, an zur selwechter Zäit kreesfërmeg Schnëttexperimenter duerchzeféieren, fir d'3D-Bearbeitungsgenauegkeet an d'Kreesgenauegkeet vun der Maschinn ze garantéieren.
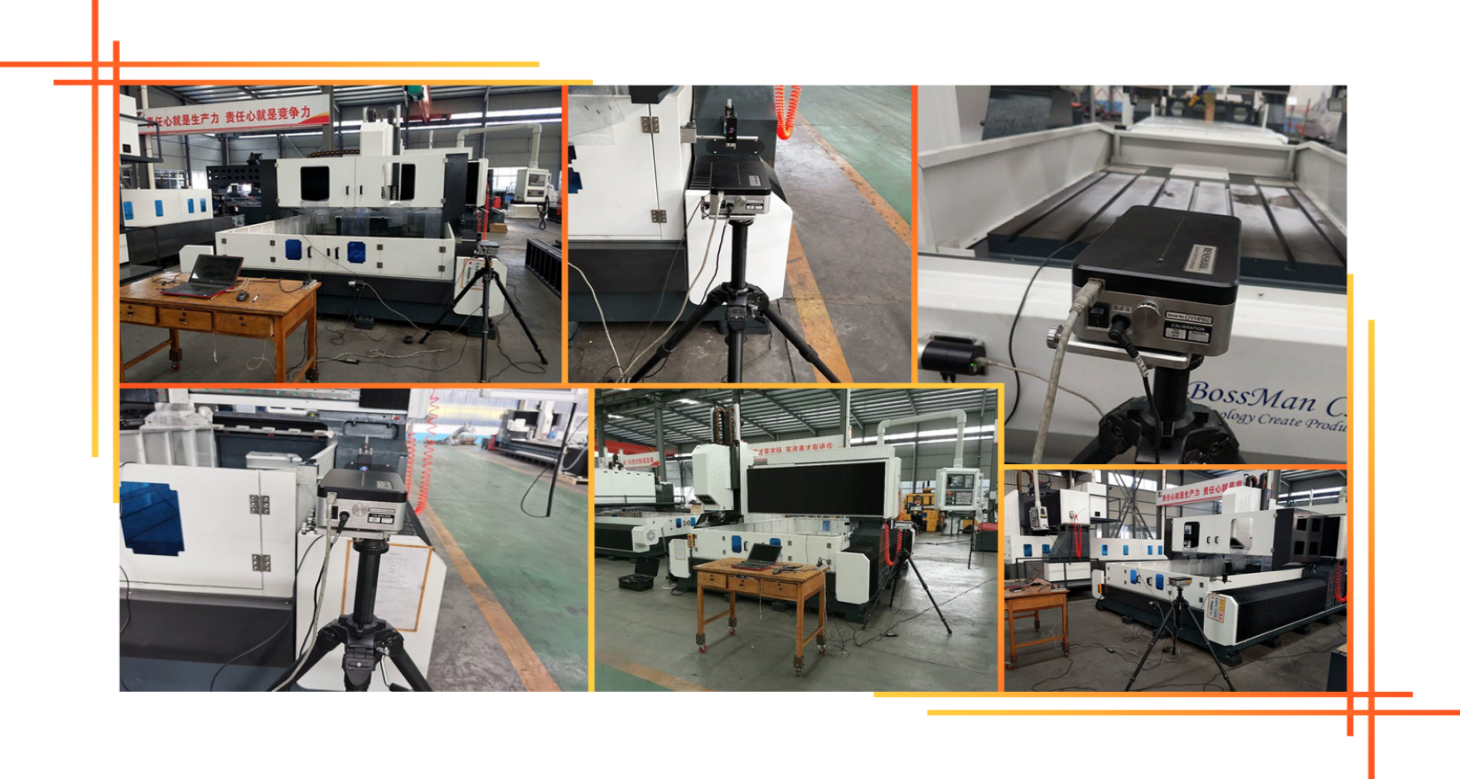
Ëmfeld vun der Benotzung vu Maschinneninstrumenter
1.1 Ëmweltufuerderunge fir d'Ausrüstung
Eng konstant Ëmgéigungstemperatur ass e wichtege Faktor fir Präzisiounsbearbechtung.
(1) Déi verfügbar Ëmgéigungstemperatur ass -10 ℃ ~ 35 ℃. Wann d'Ëmgéigungstemperatur 20 ℃ ass, soll d'Fiichtegkeet 40 ~ 75% sinn.
(2) Fir d'statesch Genauegkeet vun der Maschinn am spezifizéierte Beräich ze halen, muss déi optimal Ëmgéigungstemperatur tëscht 15 °C an 25 °C leien, mat engem Temperaturënnerscheed.
Et sollt net méi wéi ± 2 ℃ / 24 Stonnen sinn.
1.2 Stroumversuergungsspannung: 3-Phasen, 380V, Spannungsschwankung bannent ± 10%, Stroumversuergungsfrequenz: 50HZ.
1.3 Wann d'Spannung am Gebrauchsberäich onstabil ass, soll d'Maschinn mat enger reglementéierter Stroumversuergung ausgestatt sinn, fir den normale Betrib vun der Maschinn ze garantéieren.
1.4. D'Maschinn soll eng zouverlässeg Äerdung hunn: den Äerdungsdrot ass Kofferdrot, den Drotduerchmiesser däerf net manner wéi 10 mm² sinn, an de Äerdungswidderstand ass manner wéi 4 Ohm.
1.5 Fir déi normal Leeschtung vun der Ausrüstung ze garantéieren, soll, wann d'kompriméiert Loft vun der Loftquell den Ufuerderunge vun der Loftquell net entsprécht, e Set Loftquellreinigungsapparater (Entfeuchtung, Entfettung, Filterung) virun der Loftzufuhr vun der Maschinn bäigefüügt ginn.
1.6. D'Ausrüstung soll vun direktem Sonneliicht, Vibratiouns- a Hëtztquellen ewech gehale ginn, souwéi vun Héichfrequenzgeneratoren, elektresche Schweessmaschinnen, asw., fir Produktiounsausfäll oder Verloscht vun der Genauegkeet vun der Maschinn ze vermeiden.
Virun & Nom Service
1) Virum Service
Duerch d'Studie vun den Ufroen an den néidegen Informatioune vun de Clienten an duerno Feedback un eis Ingenieuren, ass den techneschen Team vu Bossman verantwortlech fir déi technesch Kommunikatioun mat de Clienten an d'Formuléierung vu Léisungen, andeems en de Client bei der Auswiel vun der passender Bearbeitungsléisung a passenden Maschinnen hëlleft.
2) Nom Service
A. D'Maschinn mat engem Joer Garantie a bezuelter Liewenslaang Ënnerhalt.
B. Wärend der Garantiezäit vun engem Joer nodeems d'Maschinn am Destinatiounshafen ukomm ass, bitt BOSSMAN gratis an zäitlech Ënnerhaltsdéngschter fir verschidde net-kënschtlech Defekter un der Maschinn un, an ersetzt all Zorte vun net-kënschtlech geschaafte beschiedegt Deeler zäitlech gratis. Defekter, déi ausserhalb vun der Garantiezäit optrieden, ginn zu entspriechende Käschte reparéiert.
C. Techneschen Support online bannent 24 Stonnen, TM, Skype, E-Mail, fir déi relevant Froen rechtzäiteg ze léisen. Wann dës Froen net geléist kënne ginn, organiséiert BOSSMAN direkt en After-Sales-Ingenieur op der Plaz fir d'Reparatur. De Keefer muss fir de VISA, d'Fligerticketen an d'Ënnerkunft bezuelen.
Client säi Site
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...